ایران بابکت | جلوبند مینی لودر بابکت قطعات و لوازم یدکی بابکت
 نویسنده: ادمین بابکت
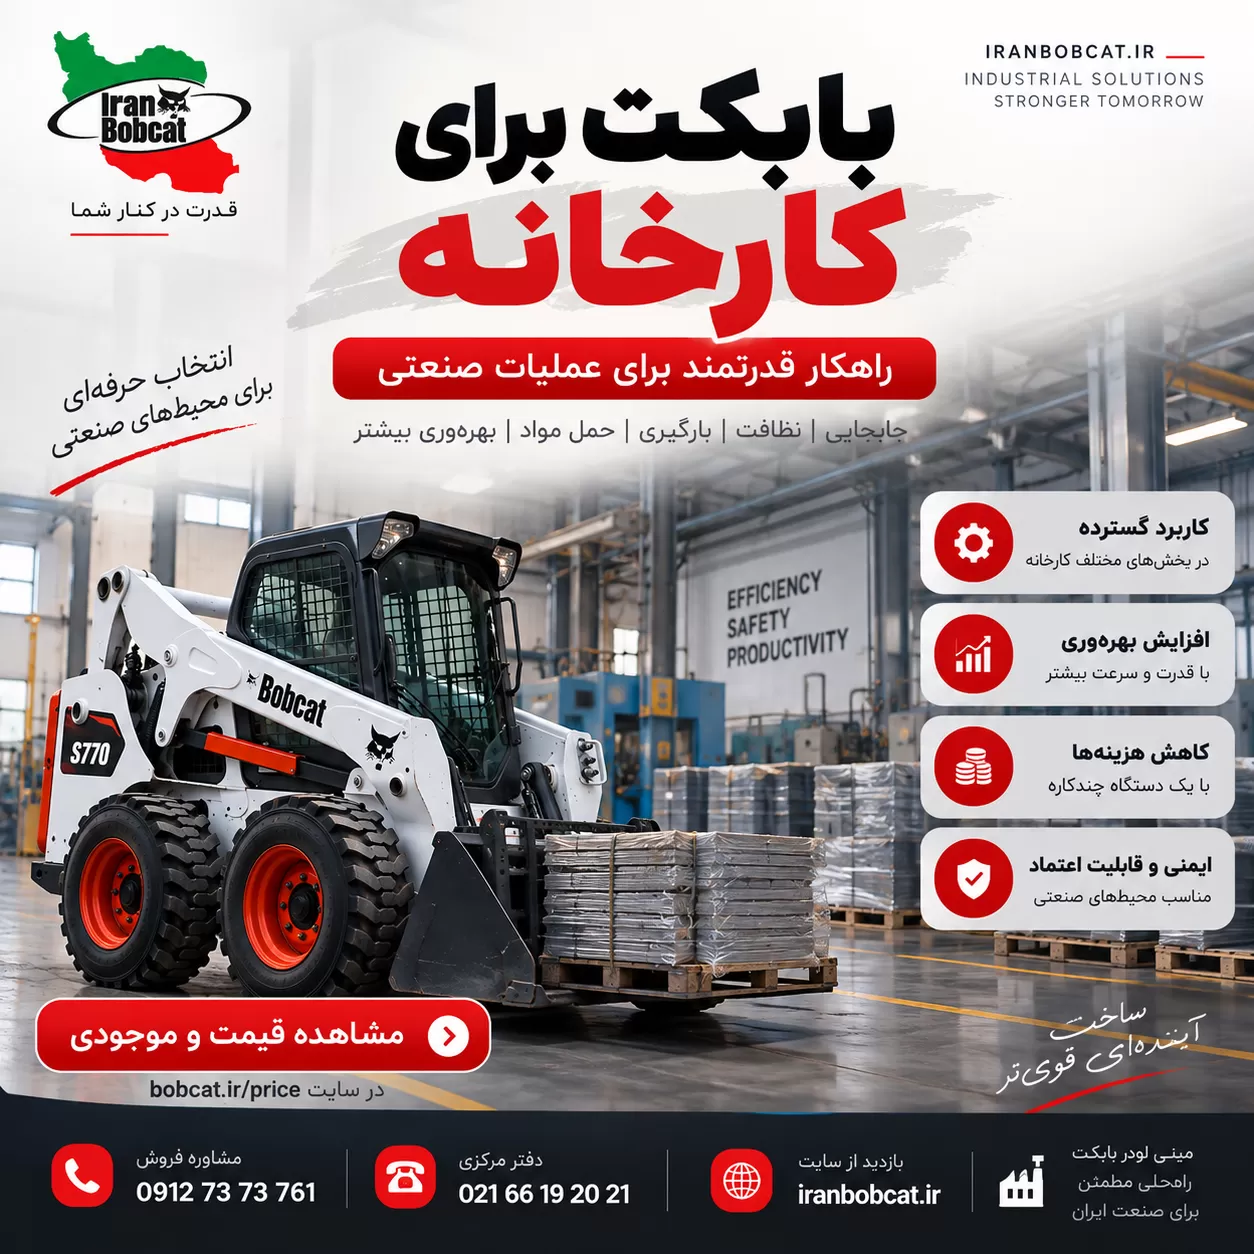
بابکت برای کارخانه | راهنمای جامع انتخاب مینی لودر صنعتی، 1040 و 1050، جلوبندها و هزینه مالکیت
بابکت برای کارخانه زمانی میتواند به یک ماشین چندمنظوره و اقتصادی تبدیل شود که مدل دستگاه، ظرفیت کاری، ابعاد، سیستم هیدرولیک و جلوبندهای آن با نوع فعالیت کارخانه هماهنگ انتخاب شوند. از جابهجایی مواد و جمعآوری ضایعات تا بارگیری، نظافت محوطه، کار در انبار روباز و پشتیبانی از عملیات تعمیرات و نگهداری، مینی لودر میتواند وظایف متنوعی را پوشش دهد؛ اما انتخاب دستگاه باید بر اساس شرایط واقعی محیط صنعتی انجام شود، نه فقط قدرت موتور یا ظاهر دستگاه.
قیمت روز و موجودی بابکت مناسب کارخانه
برای انتخاب دستگاه صنعتی، ابتدا نوع کار، وزن مواد، عرض مسیرها، ساعات کار روزانه، ارتفاع بارگیری و جلوبندهای مورد نیاز را مشخص کنید. قیمت و موجودی مینی لودرها با توجه به مدل، وضعیت فنی، تجهیزات، سال ساخت و شرایط بازار متفاوت است.
مانور در فضای صنعتی
ابعاد جمعوجور و شعاع گردش مناسب برای مسیرهای داخلی، محوطههای بارگیری و فضاهای محدود اهمیت زیادی دارد.
چندمنظوره بودن
امکان استفاده از باکت، جارو، شاخک و سایر جلوبندهای سازگار باعث میشود یک دستگاه چند نوع عملیات را پوشش دهد.
ظرفیت و پایداری
ظرفیت کاری باید با وزن مواد، نوع جلوبند، ارتفاع تخلیه و شرایط کف کارخانه یا محوطه هماهنگ باشد.
ایمنی و سرویسپذیری
دید اپراتور، مسیر تردد، تهویه، سرویس منظم و جداسازی مسیر ماشینآلات از نفرات از معیارهای اصلی محیط صنعتی هستند.
فهرست راهنمای بابکت برای کارخانه
- بابکت برای کارخانه چه کاربردی دارد؟
- مهمترین مزایای مینی لودر در محیط صنعتی
- کاربرد در بارگیری و جابهجایی مواد
- بابکت برای نظافت کارخانه و محوطه
- تفاوت کاربرد بابکت و لیفتراک
- انتخاب ظرفیت مناسب برای کارخانه
- اهمیت ابعاد، عرض مسیر و ارتفاع ورودی
- نقش قدرت موتور و سیستم هیدرولیک
- بهترین جلوبندهای بابکت برای کارخانه
- انتخاب دستگاه برای فضای بسته و باز
- ایمنی تردد در محیط کارخانه
- مصرف سوخت و هزینه مالکیت
- چکلیست خرید بابکت کارخانهای
- اشتباهات رایج هنگام انتخاب
- قیمت و موجودی روز
- سوالات متداول
بابکت برای کارخانه چه کاربردی دارد؟
بابکت برای کارخانه معمولاً زمانی انتخاب میشود که مجموعه به یک ماشین کوچکتر از لودرهای بزرگ، اما قدرتمندتر و چندمنظورهتر از تجهیزات دستی نیاز دارد. مینی لودر میتواند در محوطه تولید، انبار مواد اولیه، بخش ضایعات، مسیر بارگیری، محوطه باز، سالنهای بزرگ و پروژههای تعمیراتی به کار گرفته شود.
نوع استفاده در هر کارخانه متفاوت است. در کارخانه مصالح، تمرکز ممکن است روی بارگیری مواد فله و جمعآوری ضایعات باشد؛ در کارخانههای فلزی، جابهجایی قراضه و نظافت اطراف خطوط تولید اهمیت پیدا میکند؛ در صنایع غذایی یا دارویی، الزامات بهداشتی، کنترل آلودگی و نوع انرژی دستگاه اهمیت بیشتری دارد؛ و در مجموعههای لجستیکی، سرعت مانور و هماهنگی با مسیرهای تردد تعیینکننده است.
به همین دلیل انتخاب مدل مناسب باید با بازدید از محل، اندازهگیری مسیرها، تعیین وزن و نوع مواد، بررسی سطح کف و مشخص کردن جلوبندهای مورد نیاز شروع شود.
مزایای استفاده از بابکت در کارخانه
مهمترین مزیت مینی لودر برای محیط صنعتی، ترکیب ابعاد مناسب، قدرت مانور و قابلیت نصب جلوبندهای مختلف است. یک دستگاه میتواند در یک شیفت با باکت برای جمعآوری مواد کار کند و در شیفت دیگر با جارو مکانیزه برای نظافت محوطه مورد استفاده قرار گیرد.
کاهش تعداد ماشینآلات تخصصی
در صورت انتخاب جلوبند مناسب، یک مینی لودر میتواند چند وظیفه متفاوت را انجام دهد و نیاز به تجهیزات جداگانه را کاهش دهد.
سرعت در عملیات پشتیبانی
جمعآوری مواد ریختهشده، انتقال ضایعات، بارگیری کامیون یا پاکسازی سریع محوطه میتواند با توقف کمتری انجام شود.
مانور در مسیرهای محدود
مینی لودر برای بسیاری از فضاهایی که لودر بزرگ امکان ورود یا گردش ندارد، گزینه عملیتری است.
کاربرد بابکت در بخشهای مختلف کارخانه
جدول زیر نشان میدهد یک مینی لودر در کدام بخشهای صنعتی میتواند کاربرد داشته باشد و هنگام انتخاب دستگاه باید به چه نکتهای توجه شود.
| بخش کارخانه | کاربرد احتمالی بابکت | نکته انتخاب |
|---|---|---|
| محوطه بارگیری | جمعآوری مواد، پر کردن باکت، جابهجایی کوتاه و بارگیری | ارتفاع تخلیه، ظرفیت کاری و سطح زمین بررسی شود. |
| انبار مواد اولیه | انتقال مواد فله، جمعآوری ریختوپاش و پشتیبانی عملیاتی | عرض راهرو، گردوغبار و نوع کف اهمیت دارد. |
| بخش ضایعات | جمعآوری، تفکیک اولیه و انتقال ضایعات به محل تخلیه | نوع باکت و مقاومت جلوبند باید با جنس ضایعات هماهنگ باشد. |
| محوطه و مسیر تردد | نظافت با جارو، جمعآوری شن، خاک و آلودگی سطحی | عرض جارو، آبپاش و نوع برس بر اساس سطح انتخاب شود. |
| تعمیرات و پروژههای داخلی | حمل مصالح، تخریب سبک، پاکسازی و پشتیبانی تعمیرات | جلوبند و سیستم هیدرولیک باید متناسب با کار انتخاب شود. |
راهنمای کامل مینی لودر بابکت
اگر قبل از انتخاب دستگاه صنعتی میخواهید مشخصات، کاربردها، جلوبندها و نکات خرید را گستردهتر بررسی کنید، صفحه
مینی لودر بابکت
را ببینید. این لینک بهعنوان صفحه مرجع داخلی، اطلاعات کلیتری برای مقایسه و انتخاب دستگاه در اختیار شما قرار میدهد.
بابکت برای نظافت کارخانه و محوطه صنعتی
یکی از کاربردهای مهم بابکت برای کارخانه، نظافت مکانیزه محوطه، مسیر کامیون، اطراف سوله، پارکینگ صنعتی و بخشهای روباز است. با نصب جارو مناسب، میتوان گردوخاک، شن ریز، برگ و بخشی از آلودگیهای سطحی را جمعآوری کرد.
برای محیطهای صنعتی، انتخاب جارو باید بر اساس عرض مسیر، نوع سطح، حجم آلودگی، نیاز به مخزن جمعآوری، سیستم آبپاش برای کنترل گردوغبار و امکان استفاده از بغلزن انجام شود.
برای بررسی مدلها و کاربردهای مرتبط با نظافت صنعتی میتوانید صفحه
جارو بابکت
را مشاهده کنید.
بابکت یا لیفتراک؛ کدام برای کارخانه مناسبتر است؟
بابکت و لیفتراک دو ماشین با وظایف متفاوت هستند و در بسیاری از کارخانهها مکمل یکدیگرند. لیفتراک برای جابهجایی پالت و بارهای استانداردشده در انبار و خطوط لجستیک انتخاب تخصصیتری است، در حالی که مینی لودر در کار با مواد فله، ضایعات، خاک، شن، نظافت محوطه و جلوبندهای چندمنظوره انعطاف بیشتری دارد.
| نوع کار | بابکت / مینی لودر | لیفتراک |
|---|---|---|
| مواد فله و ضایعات | مناسب با باکت یا جلوبند مربوط | معمولاً انتخاب اصلی نیست |
| پالت استاندارد | با شاخک سازگار و رعایت ظرفیت قابل انجام است | برای این وظیفه تخصصیتر است |
| نظافت محوطه | با جارو صنعتی کاربردی است | نیاز به تجهیزات جانبی مخصوص دارد |
| کار روی سطح ناهموار | بسته به مدل و تایر میتواند مناسب باشد | باید نوع لیفتراک متناسب انتخاب شود |
انتخاب ظرفیت مناسب بابکت برای کارخانه
ظرفیت مناسب باید با سنگینترین کار تکرارشونده کارخانه هماهنگ شود، نه فقط یک بار استثنایی. وزن مواد داخل باکت، وزن جلوبند، ارتفاع تخلیه، فاصله مرکز بار و شرایط سطح همگی بر عملکرد واقعی دستگاه اثر دارند.
اگر دستگاه برای جابهجایی پالت با شاخک استفاده میشود، مرکز بار و ارتفاع بالابری اهمیت بیشتری پیدا میکند. اگر کار اصلی جمعآوری مواد فله است، حجم باکت، چگالی ماده و تعداد سیکل کاری در ساعت باید بررسی شود.
برای انتخاب دقیقتر، ظرفیت کاری مجاز هر مدل را از مشخصات رسمی همان دستگاه بررسی کنید و ظرفیت واژگونی را با ظرفیت کاری روزمره اشتباه نگیرید.
ابعاد دستگاه؛ معیار مهم برای محیط کارخانه
در کارخانه، قدرت بالا زمانی مفید است که دستگاه بتواند به محل کار دسترسی داشته باشد. پیش از خرید باید عرض دروازهها، ارتفاع ورودی سوله، عرض راهروها، شعاع گردش، فاصله قفسهها، ارتفاع سقف و محلهای بارگیری اندازهگیری شوند.
در مسیرهایی که لیفتراک، کامیون، نفرات و تجهیزات تولید بهصورت همزمان تردد دارند، ابعاد دستگاه و دید اپراتور اهمیت دوچندان پیدا میکند. گاهی انتخاب یک مدل کمی کوچکتر با مانور بهتر، برای کارخانه مفیدتر از دستگاهی است که ظرفیت بالاتر اما محدودیت حرکتی بیشتری دارد.
قدرت موتور بابکت در کار کارخانهای
قدرت موتور باید متناسب با وزن دستگاه، چرخه کاری، نوع زمین و جلوبند انتخاب شود. در کارخانهای که دستگاه ساعات طولانی کار میکند، کیفیت عملکرد پیوسته و هماهنگی موتور با سیستم هیدرولیک مهمتر از تمرکز صرف روی عدد اسب بخار است.
برای مطالعه تخصصیتر این موضوع، راهنمای
قدرت موتور بابکت
را ببینید.
بهترین جلوبندهای بابکت برای کارخانه
انتخاب جلوبند مناسب میتواند بهرهوری مینی لودر را در محیط صنعتی بهطور محسوسی افزایش دهد. جدول زیر چند گزینه رایج را بر اساس نوع کار نشان میدهد.
| جلوبند | کاربرد در کارخانه | نکته انتخاب |
|---|---|---|
| باکت عمومی | مواد فله، خاک، ضایعات سبک و پاکسازی | حجم باکت با چگالی ماده هماهنگ شود. |
| جارو صنعتی | نظافت مسیرها، محوطه بارگیری و اطراف سوله | عرض جارو، آبپاش، بغلزن و نوع برس بررسی شود. |
| شاخک | جابهجایی بعضی بارهای پالتی یا بستهبندیشده | ظرفیت و مرکز بار باید مطابق مشخصات دستگاه کنترل شود. |
| جلوبندهای تخصصی | بسته به صنعت: حفاری، جمعآوری، جابهجایی یا خدمات نگهداری | دبی و فشار هیدرولیک دستگاه با جلوبند تطبیق داده شود. |
بابکت در فضای بسته کارخانه؛ چه نکاتی مهم است؟
استفاده از ماشینآلات موتوری در فضای بسته نیاز به بررسی دقیق تهویه، آلایندگی، دما، صدا، دید و مسیر تردد دارد. اگر دستگاه دیزلی داخل سالن استفاده میشود، شرایط تهویه و الزامات HSE مجموعه باید پیش از بهرهبرداری ارزیابی شوند.
مسیر ماشین باید از مسیر نفرات تفکیک شود، نقاط کور مشخص شوند و برای تقاطعها، درگاهها و محل خروج از سالن علائم و قوانین تردد تعریف شود. در محیطهایی با مواد قابل اشتعال، گردوغبار خاص یا الزامات بهداشتی نیز انتخاب تجهیزات باید مطابق استانداردهای همان صنعت انجام شود.
هزینه مالکیت بابکت در کارخانه
قیمت خرید فقط بخشی از هزینه واقعی یک مینی لودر صنعتی است. مصرف سوخت، فیلترها، روغن، تایر، قطعات مصرفی، سرویس دورهای، استهلاک جلوبند، توقف دستگاه و دسترسی به خدمات فنی باید در تصمیم خرید لحاظ شوند.
در کارخانهای با ساعت کار بالا، برنامه سرویس منظم میتواند از توقفهای ناگهانی جلوگیری کند. بهتر است پیش از خرید مشخص شود قطعات مصرفی و خدمات دستگاه چگونه تامین میشوند و چه جلوبندهایی در طول سال مورد استفاده قرار خواهند گرفت.
خرید بابکت برای کارخانه؛ از کجا شروع کنیم؟
قبل از خرید، یک برگه نیازسنجی تهیه کنید و اطلاعات اصلی پروژه را روی آن بنویسید: نوع ماده، وزن تقریبی هر بار، حجم جابهجایی روزانه، ارتفاع تخلیه، عرض مسیرها، ساعات کار، فضای بسته یا باز، نوع سطح و جلوبندهای مورد نیاز.
برای مطالعه نکات عمومیتر انتخاب و خرید دستگاه، صفحه
خرید بابکت
میتواند بهعنوان راهنمای داخلی تکمیلی استفاده شود.
انتخاب مدل ایرانی یا خارجی برای کارخانه
در انتخاب دستگاه، کشور سازنده تنها معیار تصمیمگیری نیست. ظرفیت کاری، موتور، هیدرولیک، دسترسی به قطعات، مهارت تعمیرکار، کیفیت جلوبند، شرایط گارانتی یا خدمات، و هزینه توقف دستگاه برای کارخانه اهمیت مستقیم دارند.
در بعضی پروژهها دستگاهی با خدمات و قطعات در دسترس، حتی اگر مشخصات اسمی پایینتری داشته باشد، از نظر هزینه عملیاتی انتخاب منطقیتری است. برای مقایسه برخی گزینههای داخلی میتوانید راهنمای
بهترین بابکت ایرانی
را نیز بررسی کنید.
چکلیست انتخاب بابکت برای کارخانه
اگر قصد خرید دارید، این بخش را قبل از تماس با فروش تکمیل کنید؛ پاسخ همین موارد کمک میکند مدل و جلوبند مناسب سریعتر مشخص شود.
- نوع دقیق کار روزانه دستگاه مشخص شود.
- وزن و حجم مواد یا ضایعاتی که جابهجا میشوند ثبت شود.
- عرض درها، راهروها و مسیرهای تردد اندازهگیری شود.
- ارتفاع تخلیه مورد نیاز مشخص شود.
- ظرفیت کاری مجاز دستگاه با بار واقعی تطبیق داده شود.
- نوع باکت، جارو، شاخک یا جلوبند تخصصی تعیین شود.
- دبی و فشار هیدرولیک برای جلوبندهای مصرفکننده توان بررسی شود.
- شرایط کف شامل بتن، آسفالت، خاک، شیب و ناهمواری ارزیابی شود.
- کار در فضای بسته یا باز مشخص شود.
- تهویه و الزامات HSE برای فضای بسته بررسی شود.
- تعداد ساعات کار روزانه و تعداد شیفتها مشخص شود.
- دسترسی به سرویس، قطعات و تعمیرات بررسی شود.
- هزینه تایر، فیلتر، روغن و جلوبند در محاسبه هزینه مالکیت لحاظ شود.
- اپراتور آموزشدیده و مسیر تردد ایمن برای دستگاه در نظر گرفته شود.
اشتباهات رایج هنگام خرید بابکت برای کارخانه
یکی از اشتباهات رایج، انتخاب مدل فقط بر اساس قدرت موتور است. دستگاه قویتر اگر بیش از حد بزرگ باشد ممکن است در راهروها و اطراف خط تولید مانور مناسبی نداشته باشد. از طرف دیگر، مدل کوچکتر از نیاز نیز میتواند باعث افزایش تعداد سیکل کاری و استهلاک بیشتر شود.
اشتباه دیگر، بیتوجهی به جلوبند است. بسیاری از مزایای مینی لودر در کارخانه زمانی به دست میآید که جلوبند مناسب انتخاب شود. جارو بدون دبی مناسب، شاخک بدون بررسی مرکز بار یا باکت حجیم برای مواد سنگین میتواند عملکرد دستگاه را نامتناسب کند.
همچنین نباید هزینه توقف دستگاه را نادیده گرفت. برای کارخانهای که ماشین بخشی از جریان تولید یا پشتیبانی است، دسترسی به قطعه و سرویس میتواند به اندازه قیمت اولیه اهمیت داشته باشد.
قیمت بابکت برای کارخانه و موجودی روز
قیمت دستگاه به مدل، ظرفیت، وضعیت صفر یا کارکرده، سلامت موتور و هیدرولیک، لاستیک، کابین، جلوبند، سال ساخت، ساعت کار و شرایط بازار وابسته است. برای کارخانه بهتر است قیمت اولیه در کنار هزینه سرویس و هزینه مالکیت بررسی شود.
برای مشاهده قیمت روز، موجودی و شرایط خرید به
صفحه قیمت و موجودی بابکت
مراجعه کنید.
سوالات متداول بابکت برای کارخانه
بابکت برای کارخانه چه کاربردهایی دارد؟
بسته به نوع کارخانه، مینی لودر میتواند برای بارگیری مواد فله، جمعآوری ضایعات، پاکسازی محوطه، نظافت مکانیزه، حمل کوتاهمسافت مواد و پشتیبانی از عملیات تعمیراتی استفاده شود.
برای کارخانه بابکت بهتر است یا لیفتراک؟
این دو دستگاه وظایف متفاوتی دارند. لیفتراک برای پالت و لجستیک انباری تخصصیتر است؛ بابکت در مواد فله، ضایعات، باکت، جارو و جلوبندهای متنوع انعطاف بیشتری دارد. در بسیاری از کارخانهها هر دو دستگاه مکمل یکدیگر هستند.
چه جلوبندی برای کارخانه کاربردیتر است؟
باکت عمومی، جارو صنعتی و در بعضی کاربردها شاخک از گزینههای رایج هستند. انتخاب نهایی به نوع ماده، شرایط کف، ظرفیت دستگاه و وظیفه روزانه بستگی دارد.
آیا میتوان از بابکت داخل سالن کارخانه استفاده کرد؟
بله، اما باید ابعاد دستگاه، تهویه، آلایندگی، مسیر تردد، دید اپراتور، ایمنی نفرات و الزامات HSE همان کارخانه بررسی شوند. در محیطهای خاص ممکن است محدودیتهای بیشتری وجود داشته باشد.
برای خرید بابکت کارخانهای چه ظرفیتی مناسب است؟
ظرفیت باید بر اساس وزن واقعی بار، وزن جلوبند، ارتفاع تخلیه و تعداد سیکلهای کاری انتخاب شود. یک ظرفیت ثابت برای همه کارخانهها مناسب نیست.
قیمت و موجودی بابکت را از کجا بررسی کنیم؟
برای مشاهده قیمت روز و موجودی دستگاهها میتوانید به bobcat.ir/price مراجعه کنید.
مشاوره انتخاب بابکت برای کارخانه
برای انتخاب دقیق، نوع کارخانه، ابعاد مسیرها، وزن مواد، ارتفاع بارگیری، ساعات کار و جلوبندهای مورد نیاز را مشخص کنید تا دستگاه متناسب با شرایط واقعی پروژه بررسی شود.
لینکهای پیشنهادی برای مطالعه بیشتر
جمعبندی بابکت برای کارخانه
بابکت برای کارخانه زمانی انتخاب موفقی است که دستگاه با جریان واقعی کار هماهنگ باشد. ظرفیت، ابعاد، نوع سطح، ارتفاع بارگیری، ساعات کار، تهویه، جلوبند و خدمات فنی باید همزمان بررسی شوند. مینی لودر میتواند در بارگیری، جمعآوری ضایعات، نظافت و پشتیبانی عملیاتی نقش مهمی داشته باشد، اما بهترین مدل برای هر کارخانه متفاوت است.
برای تصمیم دقیق، ابتدا نیازهای کارخانه را ثبت و سپس چند مدل را مقایسه کنید. برای مشاهده قیمت بهروز و موجودی نیز به bobcat.ir/price مراجعه کنید.
راهنمای فوقتخصصی نیازسنجی بابکت برای کارخانه
برای انتخاب حرفهای بابکت برای کارخانه، بهتر است از روش «نیازسنجی عملیاتی» استفاده شود. در این روش بهجای آنکه ابتدا مدل یا برند انتخاب شود، ابتدا وظیفه واقعی دستگاه تعریف میشود. باید مشخص شود دستگاه در طول روز دقیقاً چه موادی را جابهجا میکند، چند مرتبه بارگیری انجام میدهد، چه جلوبندی بیشتر از همه استفاده میشود، چه محدودیتی در عرض و ارتفاع مسیر دارد و توقف آن چه اثری روی فعالیت کارخانه میگذارد.
این روش باعث میشود تصمیم خرید از یک انتخاب احساسی یا صرفاً قیمتمحور به تصمیمی فنی و اقتصادی تبدیل شود. برای مثال ممکن است یک دستگاه قویتر روی کاغذ جذاب باشد، اما اگر عرض بیشتری داشته باشد یا مصرف و هزینه سرویس آن برای کار سبک کارخانه توجیه نداشته باشد، انتخاب اقتصادی محسوب نمیشود. برعکس، یک مدل متعادلتر با قطعات در دسترس و جلوبند مناسب میتواند در طول سال بهرهوری بیشتری ایجاد کند.
- وظیفه اصلی: بارگیری، نظافت، ضایعات، پشتیبانی تعمیرات یا ترکیبی از چند کار.
- نوع ماده: سبک، سنگین، حجیم، ساینده، مرطوب، پودری یا تیز و برنده.
- سیکل کاری: فاصله بارگیری تا تخلیه، تعداد رفت و برگشت و ساعات کار روزانه.
- محدودیت فضا: عرض در، ارتفاع ورودی، شعاع گردش و فاصله از تجهیزات.
- جلوبند اصلی: باکت، جارو، شاخک یا ابزار هیدرولیکی تخصصی.
- ریسک توقف: اینکه خواب دستگاه فقط یک کار جانبی را متوقف میکند یا بخشی از جریان تولید را.
انتخاب بابکت بر اساس نوع کارخانه و صنعت
یکی از نقاط ضعف بسیاری از مقالات عمومی این است که برای همه کارخانهها یک نسخه واحد پیشنهاد میکنند. در عمل، جنس ماده، محیط، مسیر تردد و حساسیت تولید هر صنعت متفاوت است. بخش زیر نگاه تخصصیتری به انتخاب مینی لودر برای صنایع مختلف ارائه میدهد.
1) کارخانه سیمان و مصالح ساختمانی
در کارخانه سیمان و مصالح ساختمانی، ماهیت اصلی کار معمولاً با مواد پودری، شن، ماسه و مواد فله در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل گردوغبار، سایش تایر و فیلتر، بار سنگین است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت عمومی یا مقاوم، جارو صنعتی، آبپاش در صورت نیاز هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، نظافت رادیاتور و فیلتر، کنترل تایر و اندازهگیری ارتفاع تخلیه است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
2) کارخانه فولاد و صنایع فلزی
در کارخانه فولاد و صنایع فلزی، ماهیت اصلی کار معمولاً با براده، قراضه، مواد اولیه و ضایعات فلزی در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل قطعات تیز، وزن زیاد، مسیرهای شلوغ است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت مقاوم، جارو صنعتی و جلوبند متناسب با ضایعات هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، تایر مقاوم، جداسازی مسیر نفرات، محافظت از شلنگ و اتصالات است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
3) کارخانه بازیافت
در کارخانه بازیافت، ماهیت اصلی کار معمولاً با مواد نامنظم، پلاستیک، فلز، کاغذ و ضایعات ترکیبی در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل تغییر وزن و شکل بار، خطر گیرکردن مواد است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت، گراپل سازگار یا جلوبند تخصصی هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، تعریف نوع غالب ضایعات و جلوگیری از بارگیری خارج از ظرفیت است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
4) کارخانه چوب و MDF
در کارخانه چوب و MDF، ماهیت اصلی کار معمولاً با خاکاره، تراشه، قطعات چوب و مواد حجیم در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل گردوغبار الیافی، خطر گرفتگی رادیاتور است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت حجیم، جارو صنعتی هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، نظافت مکرر رادیاتور و فیلتر هوا و کنترل خطر آتش است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
5) کارخانه خوراک دام و صنایع کشاورزی
در کارخانه خوراک دام و صنایع کشاورزی، ماهیت اصلی کار معمولاً با خوراک، غلات، مواد پودری و حجیم در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل آلودگی متقاطع، گردوغبار و رطوبت است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت حجیم، جارو، تجهیزات متناسب با ماده هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، تفکیک مسیر تمیز و آلوده و شستوشوی برنامهریزیشده جلوبند است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
6) انبار و مرکز لجستیک
در انبار و مرکز لجستیک، ماهیت اصلی کار معمولاً با کارتن، پالت، ضایعات بستهبندی و نظافت مسیر در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل تداخل با لیفتراک و نفرات، راهروهای محدود است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل جارو، شاخک در کاربرد محدود، باکت سبک هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، عرض مسیر، دید اپراتور و تعریف حق تقدم در تقاطعها است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
7) کارخانه کاشی و سرامیک
در کارخانه کاشی و سرامیک، ماهیت اصلی کار معمولاً با ضایعات شکسته، خاک و پودر در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل سایش، شکستگیهای تیز و گردوغبار است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت مقاوم و جارو صنعتی هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، بازدید تایر، کنترل برس و جلوگیری از ورود قطعات تیز به مسیر است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
8) کارخانه سنگ و فرآوری معدن
در کارخانه سنگ و فرآوری معدن، ماهیت اصلی کار معمولاً با سنگ، خاک سنگ و مواد بسیار سنگین در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل وزن بالا، سطح ناهموار و سایش شدید است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت سنگین و جلوبند مقاوم هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، انتخاب ظرفیت محافظهکارانه، کنترل پین و بوش و تایر است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
9) کارخانه آسفالت
در کارخانه آسفالت، ماهیت اصلی کار معمولاً با سنگدانه، مواد چسبنده و محوطه گرم در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل دما، چسبندگی مواد و گردوغبار است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت مقاوم و جارو هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، تمیزکردن سریع جلوبند و کنترل سیستم خنککاری است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
10) کارخانه قطعات خودرو
در کارخانه قطعات خودرو، ماهیت اصلی کار معمولاً با قطعات بستهبندی، ضایعات سبک و خدمات محوطه در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل راهروهای منظم اما پرتردد است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل جارو، باکت سبک و شاخک در صورت مجاز بودن هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، کنترل سرعت و تفکیک مسیر بابکت از لیفتراک است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
11) کارخانه پلاستیک
در کارخانه پلاستیک، ماهیت اصلی کار معمولاً با گرانول، ضایعات سبک و حجیم در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل مواد لغزنده، خطر آتش و حجم زیاد است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت حجیم و جارو هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، کنترل مواد روی کف و هماهنگی با الزامات ایمنی آتش است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
12) کارخانه کاغذ و بستهبندی
در کارخانه کاغذ و بستهبندی، ماهیت اصلی کار معمولاً با کاغذ، کارتن و ضایعات الیافی در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل حجم زیاد، گردوغبار و مواد قابل اشتعال است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت حجیم و جارو هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، نظافت سیستم خنککاری و فاصله ایمن از مواد قابل اشتعال است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
13) کارخانه شیشه
در کارخانه شیشه، ماهیت اصلی کار معمولاً با شیشه شکسته، پودر و ضایعات تیز در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل پنچری، بریدگی تایر و خطر برای نفرات است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت مقاوم و روش جمعآوری کنترلشده هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، انتخاب تایر مقاوم و عدم عبور مستقیم از توده شیشه است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
14) کارخانه مواد غذایی
در کارخانه مواد غذایی، ماهیت اصلی کار معمولاً با مواد بستهبندی و خدمات محوطه در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل الزامات بهداشتی و آلودگی است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل تجهیزات مورد تایید واحد کیفیت و HSE هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، محدود کردن کار دستگاه به بخشهای مجاز و رعایت نظافت است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
15) کارخانه دارویی
در کارخانه دارویی، ماهیت اصلی کار معمولاً با بستهبندی و خدمات بیرونی در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل کنترل آلودگی بسیار سختگیرانه است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل استفاده محدود در محوطه یا بخش مجاز هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، اخذ تایید واحد کیفیت و HSE پیش از ورود به فضای داخلی است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
16) کارخانه شوینده و شیمیایی
در کارخانه شوینده و شیمیایی، ماهیت اصلی کار معمولاً با مواد بستهبندی و ضایعات صنعتی در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل مواد خورنده، نشت و الزامات خاص ایمنی است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل جلوبند متناسب با محیط و مقاوم در برابر شرایط کاری هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، بررسی سازگاری مواد با قطعات و تدوین رویه واکنش به نشت است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
17) کارخانه نساجی
در کارخانه نساجی، ماهیت اصلی کار معمولاً با الیاف، بستهبندی و ضایعات سبک در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل الیاف معلق و گرفتگی سیستم خنککاری است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت حجیم و جارو هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، نظافت فیلتر و رادیاتور و کنترل خطر مواد قابل اشتعال است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
18) کارخانه تولید بتن و قطعات پیشساخته
در کارخانه تولید بتن و قطعات پیشساخته، ماهیت اصلی کار معمولاً با شن، ماسه، سیمان و قطعات در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل بار سنگین، گردوغبار و تردد کامیون است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت، جارو و جلوبند مناسب خدمات محوطه هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، ارتفاع تخلیه، ظرفیت واقعی و مدیریت مسیر کامیون است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
19) کارخانه لوازم خانگی
در کارخانه لوازم خانگی، ماهیت اصلی کار معمولاً با کارتن، ضایعات بستهبندی و خدمات عمومی در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل راهروهای پرتردد و نقاط کور است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل جارو و باکت سبک هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، کنترل سرعت و برنامهریزی کار خارج از اوج تردد نفرات است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
20) شهرک صنعتی و مجتمع چندکارخانهای
در شهرک صنعتی و مجتمع چندکارخانهای، ماهیت اصلی کار معمولاً با مخلوطی از خاک، ضایعات و عملیات خدماتی در ارتباط است. بنابراین انتخاب بابکت باید از نوع موادی که دستگاه واقعاً لمس میکند شروع شود. اگر ماده سبک اما حجیم باشد، حجم باکت اهمیت بیشتری پیدا میکند؛ اگر ماده متراکم و سنگین باشد، ظرفیت کاری، پایداری و کیفیت جلوبند اولویت بالاتری دارند. علاوه بر آن، باید مشخص شود عملیات داخل سالن انجام میشود یا در محوطه باز و دستگاه در هر شیفت چند بار وارد چرخه بارگیری و تخلیه میشود.
ریسکهای مهم در این صنعت شامل تنوع زیاد کار و فاصله زیاد بین نقاط است. این ریسکها فقط موضوع ایمنی نیستند؛ روی هزینه مالکیت نیز اثر مستقیم دارند. برای مثال محیطی که تایر را سریع فرسوده میکند یا فیلتر را زود کثیف میکند، نیازمند بودجه سرویس و مصرفی متفاوتی است. بنابراین قبل از خرید، بازدید واقعی از محل و ثبت شرایط زمین، گردوغبار، شیب، نقاط کور و فاصله حرکت توصیه میشود.
از نظر جلوبند، گزینههای قابل بررسی شامل باکت، جارو و چند جلوبند قابل تعویض هستند. انتخاب نهایی باید با دبی و فشار هیدرولیک، وزن جلوبند و عرض مسیر تطبیق داده شود. اگر چند جلوبند استفاده میشوند، بهتر است جلوبندی که بیشترین ساعت کار را دارد معیار اصلی انتخاب دستگاه باشد و جلوبندهای کممصرف نقش ثانویه داشته باشند.
اولویت مدیریتی پیشنهادی برای این محیط، انتخاب دستگاه متعادل، مدیریت سوخت و برنامه شیفت چندمنظوره است. همچنین پیشنهاد میشود پس از یک ماه بهرهبرداری، مصرف سوخت، سایش تایر، زمان سیکل، تعداد توقفها و کیفیت کار جلوبند ثبت شود. این دادهها کمک میکنند تنظیمات عملیاتی، برنامه سرویس و حتی انتخاب اپراتور بهینهتر شوند.
راهنمای مدیریت عملیات بابکت در کارخانه
بعد از انتخاب دستگاه، تفاوت بین یک بهرهبرداری معمولی و یک بهرهبرداری حرفهای در جزئیات روزانه مشخص میشود. موضوعات زیر برای مدیر نگهداری، سرپرست شیفت و اپراتور اهمیت مستقیم دارند.
1) تعریف سیکل کاری
در موضوع تعریف سیکل کاری، اولین اقدام این است که زمان بارگیری، حرکت، تخلیه و برگشت به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش مسیرهای اضافی و توقف بیدلیل است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
2) محاسبه تعداد سیکل در ساعت
در موضوع محاسبه تعداد سیکل در ساعت، اولین اقدام این است که تعداد رفت و برگشت واقعی در یک ساعت به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار مقایسه بهرهوری بین اپراتورها و جلوبندها است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
3) انتخاب حجم باکت
در موضوع انتخاب حجم باکت، اولین اقدام این است که چگالی ماده، ظرفیت دستگاه و عرض مسیر به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار جلوگیری از انتخاب باکت حجیم برای مواد سنگین است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
4) کنترل ارتفاع تخلیه
در موضوع کنترل ارتفاع تخلیه، اولین اقدام این است که ارتفاع کامیون، هاپر یا محل تخلیه به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار جلوگیری از خرید دستگاهی که در ارتفاع موردنیاز محدود است است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
5) برنامه تعویض جلوبند
در موضوع برنامه تعویض جلوبند، اولین اقدام این است که محل نگهداری، شلنگها و زمان تغییر کار به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش زمان بیکاری بین عملیات است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
6) مدیریت مسیر تردد
در موضوع مدیریت مسیر تردد، اولین اقدام این است که تقاطع نفرات، لیفتراک، کامیون و بابکت به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش خطر برخورد و توقفهای ناشی از ترافیک است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
7) کنترل سرعت
در موضوع کنترل سرعت، اولین اقدام این است که نوع بار، دید، سطح زمین و شلوغی مسیر به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش ضربه، سایش تایر و ریسک واژگونی است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
8) بازدید شروع شیفت
در موضوع بازدید شروع شیفت، اولین اقدام این است که نشتی، تایر، چراغ، اتصال جلوبند و مایعات به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار شناسایی خرابی قبل از شروع کار سنگین است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
9) گزارش پایان شیفت
در موضوع گزارش پایان شیفت، اولین اقدام این است که سوخت، ساعت کار، خرابی و وضعیت جلوبند به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار تحویل دقیق دستگاه به شیفت بعد است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
10) کنترل رادیاتور
در موضوع کنترل رادیاتور، اولین اقدام این است که گردوغبار، پرز و مواد چسبیده به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار حفظ خنککاری و جلوگیری از افزایش دما است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
11) مدیریت فیلتر هوا
در موضوع مدیریت فیلتر هوا، اولین اقدام این است که شدت گردوغبار و ساعات کار به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار جلوگیری از افت عملکرد و افزایش استهلاک است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
12) کنترل تایر
در موضوع کنترل تایر، اولین اقدام این است که فشار، بریدگی، سایش و آسیب دیواره به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش پنچری و هزینه تعویض است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
13) ثبت مصرف سوخت
در موضوع ثبت مصرف سوخت، اولین اقدام این است که لیتر مصرفی در هر شیفت و نوع کار به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار تشخیص اپراتوری یا کاری که مصرف غیرعادی دارد است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
14) ثبت ساعات جلوبند
در موضوع ثبت ساعات جلوبند، اولین اقدام این است که ساعت کار جارو، باکت یا ابزار هیدرولیکی به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار پیشبینی زمان تعویض برس، تیغه و مصرفیها است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
15) نظافت خود دستگاه
در موضوع نظافت خود دستگاه، اولین اقدام این است که موتور، رادیاتور، اتصالات و کابین به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار تشخیص سریع نشتی و افزایش کیفیت سرویس است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
16) مدیریت محل پارک
در موضوع مدیریت محل پارک، اولین اقدام این است که سطح صاف، روشنایی و دوری از مسیر اصلی به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش ریسک حرکت ناخواسته یا برخورد است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
17) برنامه سوختگیری
در موضوع برنامه سوختگیری، اولین اقدام این است که زمان و محل ثابت برای سوختگیری به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش توقف بیبرنامه و آلودگی محیط است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
18) مدیریت قطعات مصرفی
در موضوع مدیریت قطعات مصرفی، اولین اقدام این است که فیلتر، روغن، شلنگ، تیغه و برس به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش خواب دستگاه به علت نبود قطعه ساده است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
19) اندازهگیری هزینه هر ساعت
در موضوع اندازهگیری هزینه هر ساعت، اولین اقدام این است که جمع هزینه سوخت، سرویس و تعمیر تقسیم بر ساعت کار به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار مقایسه اقتصادی واقعی بین مدلها است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
20) تحلیل خرید یا اجاره
در موضوع تحلیل خرید یا اجاره، اولین اقدام این است که ساعات کار سالانه و هزینه دسترسی به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار جلوگیری از خرید دستگاهی که بیشتر سال بدون استفاده است است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
21) مدیریت اپراتور
در موضوع مدیریت اپراتور، اولین اقدام این است که آموزش، رفتار با دستگاه و چکلیست به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش سایش تایر و ضربه به جلوبند است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
22) برنامه سرویس پیشگیرانه
در موضوع برنامه سرویس پیشگیرانه، اولین اقدام این است که ساعت کار و شرایط محیطی به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش تعمیرات ناگهانی است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
23) کنترل اتصالات هیدرولیک
در موضوع کنترل اتصالات هیدرولیک، اولین اقدام این است که نشتی، شلنگ و کوپلینگ به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار جلوگیری از افت فشار و آلودگی روغن است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
24) بررسی کیفیت روغن
در موضوع بررسی کیفیت روغن، اولین اقدام این است که رنگ، سطح و زمان تعویض به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار حفظ سلامت مدار هیدرولیک است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
25) کنترل پین و بوش
در موضوع کنترل پین و بوش، اولین اقدام این است که لقی و صدای غیرعادی به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار جلوگیری از توسعه لقی و هزینه تعمیر بیشتر است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
26) بررسی صفحه اتصال جلوبند
در موضوع بررسی صفحه اتصال جلوبند، اولین اقدام این است که قفل، ترک و تغییر شکل به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش خطر جداشدن جلوبند است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
27) کار در شیفت شب
در موضوع کار در شیفت شب، اولین اقدام این است که نور، چراغ و دید تقاطعها به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش نقاط کور است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
28) کار در فصل گرم
در موضوع کار در فصل گرم، اولین اقدام این است که دمای موتور و تمیزی خنککننده به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار پایداری کار در ساعات طولانی است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
29) کار در فصل سرد
در موضوع کار در فصل سرد، اولین اقدام این است که باتری، سوخت و گرمکردن اولیه به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار کاهش مشکل استارت و فشار اولیه است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
30) کنترل گردوغبار جارو
در موضوع کنترل گردوغبار جارو، اولین اقدام این است که سرعت برس، آبپاش و سرعت حرکت به صورت قابل اندازهگیری ثبت شود. وقتی اطلاعات فقط در ذهن اپراتور بماند، مقایسه بین شیفتها یا تشخیص روند خرابی دشوار میشود. ثبت ساده روزانه حتی روی یک فرم کاغذی میتواند اطلاعات ارزشمندی درباره مصرف، توقف و کیفیت کار ایجاد کند.
هدف اصلی این کار افزایش کیفیت نظافت است. برای رسیدن به این هدف، مسئول مشخص، زمان بازبینی و حد قابل قبول تعریف کنید. اگر مقدار ثبتشده از حد تعیینشده خارج شد، علت بررسی شود؛ برای مثال آیا تغییر ماده، اپراتور، جلوبند یا شرایط زمین باعث آن شده است یا دستگاه نیاز به سرویس دارد.
بهترین سیستم مدیریتی سیستمی نیست که پیچیدهترین فرم را داشته باشد؛ بلکه سیستمی است که هر روز اجرا شود. پنج دقیقه بررسی منظم در ابتدای شیفت میتواند از چند ساعت توقف در زمان نامناسب جلوگیری کند. همچنین دادههای منظم به تصمیمگیری درباره خرید قطعه، تعویض تایر، سرویس دورهای و حتی فروش یا نوسازی دستگاه کمک میکنند.
اشتباهات پرهزینه در خرید بابکت برای کارخانه
1) خرید فقط بر اساس قیمت اولیه
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که دستگاه ارزان ممکن است هزینه سرویس، قطعه یا خواب بیشتری داشته باشد. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که هزینه کل مالکیت را در یک بازه حداقل یکساله مقایسه کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
2) خرید فقط بر اساس اسب بخار
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که توان بالا بدون مانور، ظرفیت و هیدرولیک مناسب کافی نیست. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که مشخصات را در کنار وظیفه واقعی تحلیل کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
3) نادیده گرفتن عرض دستگاه
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که ماشین ممکن است در ورودی یا راهرو محدود شود. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که باریکترین مسیر را پیش از خرید اندازه بگیرید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
4) نادیده گرفتن ارتفاع تخلیه
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که باکت ممکن است به ارتفاع کامیون یا هاپر نرسد. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که ارتفاع واقعی مقصد تخلیه را ثبت کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
5) انتخاب باکت بیش از حد بزرگ
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که برای مواد سنگین میتواند بار واقعی را بالا ببرد. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که حجم را با چگالی ماده تطبیق دهید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
6) انتخاب جارو فقط بر اساس عرض
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که جارو پهن ممکن است در کنارهها مانور نداشته باشد. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که عرض مسیر، دیوارها و محل تخلیه مخزن را بررسی کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
7) بیتوجهی به خدمات
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که خواب دستگاه میتواند از اختلاف قیمت خرید گرانتر باشد. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که زمان تامین قطعه و پاسخ خدمات را بررسی کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
8) نداشتن اپراتور مشخص
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که سبکهای مختلف رانندگی استهلاک را بالا میبرد. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که مسئولیت و چکلیست اپراتور تعریف کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
9) نداشتن برنامه سرویس
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که خرابیهای کوچک به تعمیرات بزرگ تبدیل میشوند. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که سرویس بر اساس ساعت کار برنامهریزی شود. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
10) خرید دستگاه کارکرده بدون تست
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که ظاهر خوب تضمین سلامت هیدرولیک و موتور نیست. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که استارت سرد، عملکرد زیر بار و نشتی را بررسی کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
11) توجه نکردن به تایر
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که هزینه تایر در محیط ساینده بالا است. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که نوع تایر را با سطح و ضایعات تطبیق دهید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
12) نبودن مسیر ایمن
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که خطر برخورد با نفرات و لیفتراک افزایش مییابد. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که نقشه تردد و نقاط کور تهیه کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
13) تکیه بر مشخصات اسمی
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که عملکرد واقعی با ماده و شرایط زمین تغییر میکند. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که یک تست عملی یا سناریوی واقعی تعریف کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
14) خرید جلوبند نامتناسب با هیدرولیک
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که ابزار ممکن است ضعیف یا داغ کار کند. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که دبی و فشار موردنیاز را تطبیق دهید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
15) عدم محاسبه ساعت کار سالانه
این اشتباه معمولاً زمانی رخ میدهد که تصمیم خرید بدون داده کافی گرفته شود. نتیجه احتمالی آن این است که ممکن است خرید نسبت به اجاره توجیه نداشته باشد. در پروژه صنعتی، چنین خطایی فقط به نارضایتی از دستگاه ختم نمیشود و ممکن است روی زمان شیفت، هزینه اپراتور و برنامه تولید نیز اثر بگذارد.
راهکار پیشنهادی این است که هزینه خرید و اجاره را بر اساس ساعات واقعی مقایسه کنید. بهتر است این موضوع در فرم ارزیابی خرید بهعنوان یک ردیف مستقل ثبت شود و قبل از تایید نهایی امضا یا تایید مسئول فنی، بهرهبرداری و HSE را داشته باشد. این کار احتمال تصمیم یکبعدی را بسیار کم میکند.
مقایسه حرفهای 1040 و 1050 برای کارخانه
اگر انتخاب شما بین مینی لودرهای 1040 و 1050 است، بهتر است مقایسه را به چند محور تقسیم کنید: نوع کار، فضای مانور، جلوبند، ساعات کار، نیاز هیدرولیکی و هزینه مالکیت. انتخاب مدل فقط با یک عدد مانند اسب بخار یا وزن دستگاه میتواند گمراهکننده باشد، زیرا یک کارخانه ممکن است به قدرت بیشتر نیاز داشته باشد و کارخانه دیگر به ابعاد جمعوجورتر و هزینه پایینتر بهرهبرداری.
| معیار | 1040 | 1050 | نکته تصمیم |
|---|---|---|---|
| کار عمومی و خدمات کارخانه | میتواند گزینه متعادلتری باشد | قابل استفاده ولی ممکن است بیش از نیاز باشد | شدت واقعی کار را معیار قرار دهید |
| نیاز به توان و هیدرولیک بالاتر | باید مشخصات جلوبند تطبیق داده شود | برای کارهای سنگینتر و High Flow قابل بررسی است | دبی و فشار دقیق جلوبند بررسی شود |
| فضای محدود | ابعاد و مانور میتواند مزیت مهمی باشد | باید عرض و شعاع گردش کنترل شود | باریکترین مسیر را اندازهگیری کنید |
| ساعات کار سنگین | سرویس و ظرفیت واقعی مهم است | توان بیشتر میتواند در بعضی پروژهها مزیت باشد | خنککاری و خدمات را کنار توان ببینید |
| هزینه مالکیت | در کار متوسط ممکن است اقتصادیتر باشد | در کار سنگین میتواند بهرهوری بیشتر ایجاد کند | هزینه به ازای ساعت کار را مقایسه کنید |
بر اساس اطلاعات محصولی مجموعه شما، 1050 در رده حدود 91 اسب بخار و High Flow بررسی میشود و وزن آن نیز حدود 3800 کیلوگرم عنوان شده است. این اعداد در پروژههایی با جلوبندهای هیدرولیکی پرمصرف یا کار سنگین میتوانند مزیت ایجاد کنند، اما همزمان باید ظرفیت کف، محدودیت مسیر و هزینه تایر و سوخت بررسی شوند.
در مورد 1040 بهتر است مزیت احتمالی آن را در تناسب کلی با کار ببینید. اگر حجم کار متوسط، مسیر محدود و نیاز جلوبند در محدوده عادی باشد، مدل متعادلتر میتواند انتخاب اقتصادیتری باشد. اگر کار سنگین، تعداد سیکل زیاد یا نیاز هیدرولیکی بالاتر دارید، بررسی 1050 منطقیتر میشود. در هر دو حالت، تست عملی با جلوبند اصلی ارزش زیادی دارد.
فرم پیشنهادی برای استعلام و خرید حرفهای
- نام کارخانه و نوع صنعت
- محل اصلی کار دستگاه: سالن، محوطه باز یا ترکیبی
- نوع ماده و وزن تقریبی هر بار
- حجم عملیات روزانه یا تعداد سیکل
- ارتفاع محل تخلیه
- عرض باریکترین مسیر و ارتفاع کمترین درگاه
- نوع سطح: بتن، آسفالت، خاک، سنگریزه یا شیب
- تعداد ساعت کار روزانه و تعداد شیفت
- جلوبند اصلی و جلوبندهای ثانویه
- نیاز به High Flow یا هیدرولیک ویژه
- وجود لیفتراک، کامیون و تردد نفرات در مسیر
- شرایط گردوغبار، دما و تهویه
- اولویت اصلی: قیمت، مانور، ظرفیت، مصرف، خدمات یا چند مورد
- بودجه تقریبی سالانه برای سرویس و مصرفیها
- اهمیت خواب دستگاه برای کارخانه
سوالات متداول تکمیلی درباره بابکت برای کارخانه
آیا بابکت برای همه کارخانهها مناسب است؟
خیر. اگر کار اصلی کارخانه فقط حمل پالت در قفسه باشد، لیفتراک ممکن است تخصصیتر باشد. بابکت زمانی ارزش بیشتری دارد که مواد فله، ضایعات، نظافت و کارهای چندمنظوره وجود داشته باشند.
چطور بفهمیم چه ظرفیتی لازم داریم؟
وزن سنگینترین کار تکرارشونده، وزن جلوبند، ارتفاع تخلیه و شرایط سطح را با مشخصات رسمی دستگاه تطبیق دهید. ظرفیت واژگونی را با ظرفیت کاری روزمره اشتباه نگیرید.
آیا باکت بزرگتر بهرهوری را بیشتر میکند؟
فقط زمانی که وزن ماده اجازه دهد. برای مواد سنگین، باکت بزرگتر میتواند باعث بار زیاد، سیکل کندتر و استهلاک بیشتر شود.
برای جارو کارخانه آبپاش لازم است؟
در محیطهای خشک و پرگردوغبار میتواند مفید باشد، اما نوع سطح و مقررات کارخانه باید بررسی شوند. در بعضی محیطها استفاده از آب مناسب نیست.
بغلزن جارو چه فایدهای دارد؟
برای جمع کردن آلودگی از کنار جدول، دیوار و لبه مسیر مفید است و پوشش نظافت را بیشتر میکند.
چند ساعت در روز میتوان با بابکت کار کرد؟
به مدل، شرایط محیطی، سرویس و چرخه کاری بستگی دارد. در کار طولانی، خنککاری، فیلتر، تایر و برنامه سرویس اهمیت بیشتری پیدا میکنند.
چطور هزینه واقعی دستگاه را حساب کنیم؟
سوخت، فیلتر، روغن، تایر، قطعات، جلوبند، تعمیرات، اپراتور و هزینه خواب دستگاه را جمع و بر ساعات کار تقسیم کنید.
آیا 1050 همیشه از 1040 بهتر است؟
خیر. 1050 برای نیاز سنگینتر و هیدرولیک بالاتر قابل بررسی است، اما اگر فضای محدود یا کار متوسط دارید، مدل متعادلتر ممکن است اقتصادیتر باشد.
دستگاه کارکرده برای کارخانه مناسب است؟
اگر سابقه سرویس، سلامت موتور و هیدرولیک و وضعیت تایر و اتصالات بررسی شوند، میتواند اقتصادی باشد. برای کار حیاتی و دوشیفت، ریسک خواب باید جدیتر دیده شود.
مهمترین قطعات مصرفی کداماند؟
فیلترها، روغن، تایر، شلنگهای هیدرولیک، تیغه باکت و برس جارو از اقلامی هستند که بسته به نوع کار مصرف میشوند.
آیا اپراتور لیفتراک میتواند بابکت هم براند؟
مهارتهای مشترکی وجود دارد اما رفتار و کنترل دستگاه متفاوت است. آموزش اختصاصی دستگاه و جلوبند ضروری است.
چرا تایر بابکت در کارخانه زود تمام میشود؟
چرخشهای درجا، سطح ساینده، ضایعات تیز، فشار نامناسب و سبک رانندگی از دلایل مهم هستند.
چگونه خواب دستگاه را کم کنیم؟
سرویس پیشگیرانه، قطعات مصرفی در دسترس، ثبت خرابیهای کوچک و قرارداد خدمات مناسب تاثیر زیادی دارند.
آیا بابکت داخل سالن مجاز است؟
باید تهویه، آلایندگی، مسیر نفرات و دستورالعمل HSE کارخانه بررسی شوند. در محیطهای حساس ممکن است محدودیت جدی وجود داشته باشد.
برای خرید اول مدل را انتخاب کنیم یا جلوبند؟
بهتر است ابتدا وظیفه و جلوبند اصلی مشخص شوند و بعد دستگاهی انتخاب شود که از نظر ظرفیت و هیدرولیک با آنها سازگار باشد.
قیمت روز بابکت را از کجا ببینیم؟
برای مشاهده قیمت و موجودی میتوانید به صفحه bobcat.ir/price مراجعه کنید و برای انتخاب دقیق، مشخصات پروژه را قبل از تماس آماده داشته باشید.
جمعبندی تخصصی نهایی
انتخاب بابکت برای کارخانه یک تصمیم چندبعدی است. ظرفیت، قدرت موتور، هیدرولیک و قیمت مهم هستند، اما به تنهایی کافی نیستند. ابعاد مسیر، ارتفاع تخلیه، نوع ماده، جلوبند، ساعات کار، سطح زمین، خدمات پس از فروش و مهارت اپراتور میتوانند نتیجه واقعی پروژه را تغییر دهند. به همین دلیل بهترین انتخاب همیشه از بازدید محل و ثبت نیازها شروع میشود.
اگر کارخانه به یک ماشین چندمنظوره برای بارگیری مواد فله، جمعآوری ضایعات، نظافت و پشتیبانی نیاز دارد، مینی لودر میتواند ارزش بالایی ایجاد کند. اگر فعالیت اصلی پالت و قفسه است، لیفتراک نقش تخصصیتری خواهد داشت. در بسیاری از مجموعهها این دو ماشین مکمل یکدیگر هستند و تقسیم درست وظایف باعث میشود هم ایمنی و هم بهرهوری افزایش یابد.
بین 1040 و 1050 نیز نباید یک نسخه ثابت برای همه پروژهها ارائه کرد. 1040 میتواند در پروژههای متعادل و فضاهای محدودتر گزینه قابل بررسی باشد و 1050 برای پروژههایی که توان و هیدرولیک بالاتر نیاز دارند جذابتر است. تصمیم نهایی باید بر اساس جلوبند اصلی، ساعات کار و محدودیت مسیر گرفته شود.
برای خرید حرفهای، مشخصات پروژه را آماده کنید، دو یا سه مدل را روی همان معیارها مقایسه کنید، هزینه مالکیت را کنار قیمت خرید قرار دهید و در صورت امکان دستگاه را با جلوبند اصلی در یک سناریوی واقعی تست کنید. این روش احتمال انتخاب درست را به شکل محسوسی افزایش میدهد.
اطلاعات پیشنهادی سئو برای مقاله
عنوان سئو: بابکت برای کارخانه | راهنمای جامع انتخاب مینی لودر صنعتی، 1040 و 1050، جلوبندها و هزینه مالکیت
کلمه کلیدی اصلی: بابکت برای کارخانه
کلمات کلیدی مرتبط: مینی لودر برای کارخانه، بابکت صنعتی، بابکت برای محیط صنعتی، مینی لودر صنعتی، بابکت برای نظافت کارخانه، خرید بابکت کارخانهای
نامک پیشنهادی: bobcat-baraye-karkhaneh
متا دیسکریپشن: بابکت برای کارخانه چه کاربردی دارد؟ مزایا، ظرفیت، جلوبندها، نظافت صنعتی، نکات ایمنی و راهنمای انتخاب بهترین مینی لودر برای محیط کارخانه را بررسی کنید.
برچسبها: بابکت برای کارخانه، مینی لودر صنعتی، بابکت صنعتی، جارو بابکت
هدف جستجو: اطلاعاتی + تجاری؛ راهنمای انتخاب دستگاه و هدایت کاربر به بررسی قیمت و موجودی.